
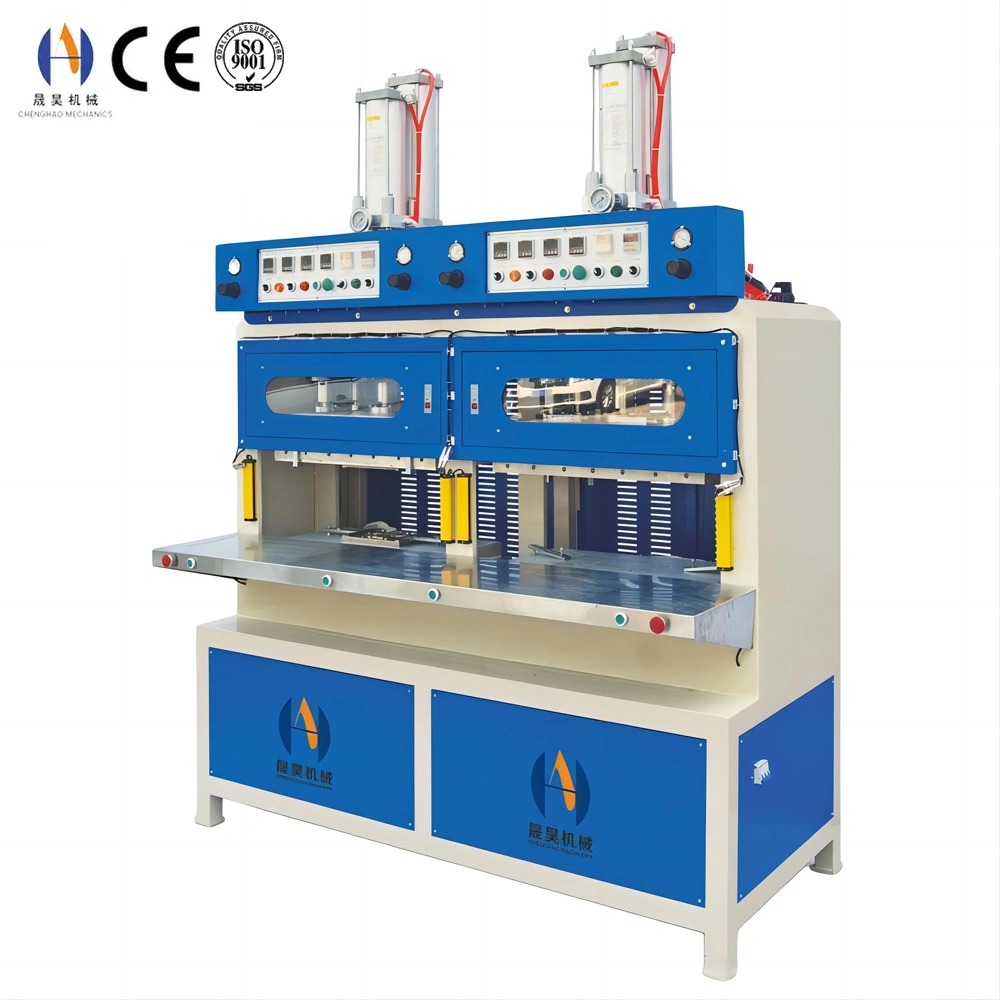
Máy khuôn: Hướng dẫn kỹ thuật tạo hình công nghiệp
Máy khuôn áp dụng nhiệt, áp suất và thời gian được kiểm soát để biến polyme thô, cao su hoặc vật liệu composite thành các thành phần ba chiều hoàn thiện. Chenghao Machinery sản xuất ba dòng máy khuôn chính - máy ép nóng thủy lực, máy tạo hình tần số cao và máy tạo vỉ - bao gồm đầy đủ các ứng dụng đúc công nghiệp từ nguyên mẫu đến sản xuất hàng loạt.
So sánh công nghệ máy khuôn
| Loại máy | Nguyên tắc hình thành | Phạm vi áp suất | Thời gian chu kỳ điển hình | Ứng dụng chính |
|---|---|---|---|---|
| Máy ép nóng thủy lực | Nhiệt + nén thủy lực | 5–300 tấn | 60–300 giây | Cao su, nhiệt rắn, cán composite |
| Hình thành tần số cao | Sưởi ấm điện môi + áp suất điện cực | 0,5–20 tấn | 5–30 giây | Hàn PVC, niêm phong vỏ sò, niêm phong vỉ |
| Hình thành vỉ | Nhiệt bức xạ + chân không / áp suất | Lên đến 6 thanh | 6–20 giây | Khay đóng gói, vỏ sò, vỉ trưng bày |
| Báo chí nóng nhỏ | Sưởi ấm điện + kẹp thủy lực | 1–20 tấn | 30–120 giây | Thử nghiệm trong phòng thí nghiệm, các bộ phận nhỏ, tạo mẫu |
Thông số quy trình theo loại vật liệu
| Vật chất | Phương pháp đúc | Nhiệt độ | Áp lực | Co ngót điển hình |
|---|---|---|---|---|
| Cao su thiên nhiên (NR) | Đúc nén | 150–170 °C | 10–20 MPa | 1,5–3,0% |
| EPDM / cao su silicone | Đúc nén | 160–180 ° C | 8–18 MPa | 1,5–2,5% |
| PVC (cứng / dẻo) | Tạo hình HF / ép nóng | 120–160 °C | 1–8 MPa | 0,3–0,6% |
| Sợi carbon / GFRP | Đúc nén | 130–180 °C | 5–20 MPa | 0,1–0,3% |
| EVA / bọt | Tạo bọt ép nóng | 155–175 ° C | 5–15 MPa | 30–50% (được thiết kế) |
| Nhiệt rắn SMC / BMC | Đúc nén | 140–165 ° C | 5–15 MPa | 0,0–0,3% |
Tiêu chí lựa chọn máy khuôn
Chọn đúng máy khuôn yêu cầu khớp năm thông số cốt lõi với yêu cầu sản xuất của bạn:
- Lực kẹp: Lực tối thiểu cần thiết để ngăn khuôn mở dưới áp lực tạo hình bên trong. Tính là: áp suất khoang đỉnh (MPa) × diện tích phần dự kiến (cm²) × hệ số an toàn 1,2. Kẹp kích thước nhỏ gây ra đèn flash; Kẹp quá khổ lãng phí năng lượng và ứng suất dụng cụ. Máy ép nóng Chenghao có trọng lượng từ 5 đến 300 tấn để bao phủ tất cả các kích thước bộ phận.
- Kích thước trục lăn: Bề mặt làm việc phải phù hợp với dấu chân khuôn cộng với khe hở chu vi ít nhất là 50 mm mỗi bên. Các công cụ nhiều khoang để sản xuất khối lượng lớn yêu cầu trục lăn lớn hơn để chứa tất cả các khoang mà không có phần nhô ra của trục lăn, điều này gây ra sự phân bố áp suất không đồng đều.
- Phạm vi nhiệt độ và độ đồng nhất: Các trục lăn được gia nhiệt bằng điện trên máy Chenghao đạt được độ đồng đều ±3°C trên toàn bộ diện tích trục lăn. Đối với các vật liệu nhạy cảm với nhiệt độ như silicone và EPDM, độ đồng nhất dưới ±5°C là rất quan trọng để đóng rắn nhất quán và độ lặp lại kích thước trên các vị trí khoang.
- Ánh sáng ban ngày và đột quỵ: Ánh sáng ban ngày là khoảng cách mở tối đa giữa các trục trên và dưới; đột quỵ là hành trình làm việc. Ánh sáng ban ngày phải phù hợp với chiều cao khuôn kín cộng với khe hở chiết xuất bộ phận (thường là chiều cao khuôn + tối thiểu 1.5× độ sâu bộ phận).
- Hệ thống điều khiển: Điều khiển lập trình nhiều bước cho phép cài đặt độc lập tốc độ tiếp cận, tốc độ đúc, áp suất tạo hình, thời gian dừng và thời gian làm mát cho từng công thức. Máy Chenghao hỗ trợ bộ nhớ PLC 100 công thức để chuyển đổi công việc nhanh chóng mà không cần nhập lại thông số thủ công.
Các tính năng chính của máy khuôn Chenghao
- Khung ép dẫn hướng bốn cột - cột dẫn hướng mạ crôm cứng với ống lót bằng đồng tự bôi trơn duy trì độ song song trong vòng 0,05 mm trên hành trình đầy đủ. Độ song song của trục lăn nhất quán đảm bảo phân bố áp suất khoang đồng đều rất quan trọng đối với các bộ phận không có đèn flash trong dụng cụ cao su và composite nhiều khoang.
- Điều khiển thủy lực tỷ lệ - hệ thống van tỷ lệ servo cho phép tăng áp suất có thể lập trình với độ phân giải 0,1 MPa. Loại bỏ tải trọng va đập lên khuôn và bộ phận trong quá trình đóng, kéo dài tuổi thọ dụng cụ lên 20–35% so với các hệ thống thủy lực bật/tắt thông thường.
- Hệ thống sưởi điện đa vùng với PID - các bộ phận làm nóng được phân đoạn với bộ điều khiển PID riêng lẻ duy trì độ đồng đều nhiệt độ trục lăn ±3 ° C. Làm nóng nhanh chóng từ môi trường xung quanh đến 180 ° C trong vòng chưa đầy 25 phút, với thuật toán PID tự động điều chỉnh để có nhiệt độ ổn định trong các chu kỳ làm việc khác nhau.
- Làm mát bằng nước tích hợp - các kênh nước bên trong trong trục lăn ép cung cấp khả năng làm mát sau khuôn có kiểm soát để tạo hình chính xác các bộ phận bằng nhựa nhiệt dẻo. Làm mát từ 180 ° C đến 60 ° C trong vòng chưa đầy 8 phút giúp loại bỏ các thiết bị làm mát ngoài máy ép và giảm thời gian chu kỳ xuống 25–40%.
- PLC 100 công thức với ghi dữ liệu - lưu trữ các bộ tham số quy trình hoàn chỉnh để gọi lại công việc ngay lập tức. Ghi dữ liệu theo thời gian thực ghi lại nhiệt độ, áp suất và thời gian chu kỳ cho mọi chu kỳ sản xuất - hỗ trợ tài liệu quy trình cho hệ thống quản lý chất lượng ISO 9001 và IATF 16949.
- Hệ thống khuôn thay đổi nhanh - Giao diện trục lăn rãnh chữ T với phần cứng kẹp khuôn tiêu chuẩn cho phép thay khuôn một người vận hành trong vòng chưa đầy 15 phút cho máy ép lên đến 100 tấn. Kẹp nhanh thủy lực có sẵn trên CH-HP-100T trở lên để chuyển đổi dưới 5 phút trong môi trường sản xuất hỗn hợp cao.
- Bảo vệ được xếp hạng an toàn - rèm ánh sáng chu vi đầy đủ với rơ le an toàn kênh đôi EN 13849 PLd, cửa ra vào bằng tay lồng vào nhau và xả áp suất thủy lực khi kích hoạt an toàn. Được chứng nhận theo tiêu chuẩn an toàn máy ép thủy lực EN 693.
Câu hỏi thường gặp
Q1: Sự khác biệt giữa đúc nén và đúc chuyển trong máy ép nóng là gì?
Trong đúc nén, nguyên liệu thô đã cân trước (phôi cao su hoặc phôi nhiệt rắn) được đặt trực tiếp trong khoang khuôn hở, và máy ép đóng lại để tác dụng nhiệt và áp suất. Vật liệu chỉ chảy trong khoang. Thích hợp cho các bộ phận dày, dụng cụ chi phí thấp và vật liệu có độ nhớt cao. Trong quá trình đúc chuyển, vật liệu được nạp vào một nồi riêng phía trên các khoang và chuyển qua các cổng khi máy ép đóng lại, cung cấp khả năng kiểm soát kích thước và chèn tốt hơn. Máy ép nóng thủy lực Chenghao hỗ trợ cả hai phương pháp thông qua các cấu hình dụng cụ khuôn khác nhau mà không cần thay đổi máy cơ sở.
Q2: Độ đồng đều nhiệt độ trục lăn ảnh hưởng như thế nào đến chất lượng bộ phận?
Tính đồng nhất nhiệt độ trục lăn trực tiếp xác định tính nhất quán của quá trình đóng rắn trên tất cả các khoang trong một dụng cụ nhiều khoang. Sự thay đổi ±10 ° C trong khuôn cao su ở 160 ° C có nghĩa là các lỗ hổng trên vùng mát đóng rắn chậm hơn 8–12% so với vùng nóng - dẫn đến các bộ phận chưa được đóng rắn (mềm, độ bền xé thấp) từ các vị trí mát và các bộ phận được đóng rắn quá mức (giòn, xuống cấp bề mặt) từ các vị trí nóng trong cùng một chu kỳ. Hệ thống sưởi PID phân đoạn của Chenghao đạt được độ đồng nhất ±3°C, giúp giảm sự thay đổi thuộc tính trong khuôn xuống dưới 2% đối với hầu hết các ứng dụng cao su và nhiệt rắn. Điều này đặc biệt quan trọng đối với các bộ phận làm kín ô tô và các bộ phận cao su y tế có thông số kỹ thuật tính chất cơ học chặt chẽ.
Q3: Cùng một máy khuôn có thể xử lý cả đúc nén cao su và đúc bọt EVA không?
Có, với công cụ thích hợp. Cả hai quy trình đều sử dụng cùng một máy ép nóng thủy lực, nhưng yêu cầu thiết kế khuôn khác nhau: dụng cụ nén cao su sử dụng các khối khoang được lắp chặt chẽ với các rãnh tràn để kiểm soát đèn flash, trong khi dụng cụ xốp EVA sử dụng các khoang kín với khe hở giãn nở có kiểm soát để kiểm soát mật độ bọt. Yêu cầu chính của máy đối với việc sử dụng kép là đủ hành trình để phù hợp với khuôn xốp EVA cao hơn (phải có thêm ánh sáng ban ngày cho giai đoạn giãn nở thổi). Chenghao có thể chỉ định mô hình máy ép tối ưu cho dây chuyền sản xuất cao su và EVA kết hợp hoặc đề xuất cấu hình máy chuyên dụng nếu cả hai vật liệu đều chạy với khối lượng lớn.
Q4: Vai trò của làm mát bằng nước tích hợp trong việc giảm thời gian chu kỳ của máy khuôn là gì?
Trong quá trình đúc nhựa nhiệt dẻo trên máy ép nóng, bộ phận phải nguội dưới nhiệt độ biến dạng nhiệt trước khi tháo khuôn để tránh cong vênh. Nếu không có hệ thống làm mát tích hợp, máy ép phải đợi làm mát môi trường xung quanh thụ động hoặc các bộ phận phải được tháo ra để làm mát ngoài máy ép - thêm 60–180 giây thời gian chết mỗi chu kỳ. Các trục lăn làm mát bằng nước của Chenghao giảm thời gian làm mát trong máy ép xuống còn 3–8 phút đối với các ứng dụng điển hình 150–180 ° C, loại bỏ hoàn toàn các thiết bị cố định ngoài máy in. Đối với máy ép nóng PVC và polyolefin, giảm thời gian chu kỳ từ 25–40% là điển hình. Tốc độ dòng nước, nhiệt độ đầu vào và thời gian làm mát đều có thể lập trình được trong công thức PLC cho từng công việc. Tham khảo phạm vi ép nóng nhỏ để biết cấu hình nhỏ gọn với hệ thống làm mát tích hợp.
Q5: Lực kẹp nên được chỉ định như thế nào để tránh hư hỏng khuôn?
Hai giới hạn chi phối thông số kỹ thuật lực kẹp: lực tối thiểu (để ngăn chớp) và lực an toàn tối đa cho dụng cụ khuôn. Tối thiểu: áp suất khoang đỉnh × diện tích dự kiến × hệ số an toàn 1.2. Tối đa: được xác định bởi diện tích mặt cắt ngang của thép khuôn khi nén - khối khoang thép công cụ P20 tiêu chuẩn ở độ dày thành 30 mm có thể chịu ứng suất nén 50–80 MPa một cách an toàn. Vượt quá mức này gây nứt khuôn, hư hỏng đường phân chia hoặc hỏng chốt dẫn hướng. Các kỹ sư của Chenghao xem xét cả hai giới hạn trong quá trình xem xét thiết kế khuôn và chỉ định phạm vi trọng tải ép được khuyến nghị trên bản vẽ khuôn. Sử dụng máy ép lớn hơn mức tối đa quy định yêu cầu van giới hạn áp suất được đặt ở mức tối đa an toàn cho dụng cụ - tiêu chuẩn trên tất cả các máy dòng Chenghao CH-HP. Liên hệ với đội ngũ kỹ thuật của Chenghao để được hỗ trợ đặc điểm kỹ thuật lực lượng trước khi đặt hàng dụng cụ.
Q6: Thời gian giao hàng điển hình cho việc mua sắm và dụng cụ máy khuôn là gì?
Máy ép nóng tiêu chuẩn (5–50 tấn, trục lăn tiêu chuẩn): Xuất xưởng 15–20 ngày làm việc. Cấu hình trục lăn tùy chỉnh 50–150 tấn: 25–35 ngày làm việc. Máy ép công nghiệp nặng 150–300 tấn: 40–55 ngày làm việc. Thời gian thực hiện dụng cụ khuôn chạy song song: dụng cụ cao su một khoang đơn giản (10–15 ngày làm việc), dụng cụ nhiều khoang với hệ thống làm mát và đẩy (20–30 ngày làm việc), dụng cụ composite hoặc xốp phức tạp (25–40 ngày làm việc). Máy móc và dụng cụ được thiết kế, sản xuất và nghiệm thu tại nhà máy đồng thời tại cơ sở của Chenghao. Tài liệu FAT đầy đủ - bao gồm bản đồ nhiệt độ trục lăn, chứng chỉ song song và bản in chương trình PLC - được cung cấp cùng với mỗi lô hàng máy để tuân thủ hồ sơ chất lượng.
Nhận báo giá máy khuôn từ Chenghao
Chia sẻ vật liệu, kích thước bộ phận, khối lượng sản xuất và thiết kế khuôn của bạn - Chenghao Machinery sẽ đề xuất cấu hình máy khuôn phù hợp với giá trực tiếp tại nhà máy và thông số kỹ thuật đầy đủ.
Email: sales11@chenghaointernational.com | WhatsApp: +86 15817655869